

注塑機冷水機的作用是什么
注塑機明明自帶冷卻,為什么還要單獨配冷水機?
很多老板以為注塑機自己能控溫,其實機器自帶的那套只能算“保溫”,真正把模具溫度壓下來、穩住,并且穩住液壓油溫的,是冷水機。它干的四件事,說出來你就明白為什么不能省。
注塑機冷水機的四大核心作用
一、冷卻模具:決定你一天能打多少模
熔料注進模具以后,要等它冷卻定型才能開模頂出。這一步占了整個成型周期的 60% 到 80%——換句話說,你一天的產量,八成卡在“降溫”這件事上。
模具里通了恒溫冷水,熱量被快速帶走,定型快,周期就短。周期短一點,一臺機一天多打幾百模,這筆賬不用細算。
順便給個內行的估算:冷卻時間 ≈ 產品最大壁厚 × 系數,PP 約 1.5 秒/mm,ABS 約 2 秒/mm,PC 約 2.5 秒/mm。壁厚和材料一變,需要的冷量就跟著變,這就是為什么同一臺注塑機換個產品,冷水機就“不夠用”了。
二、穩住模溫:決定你一天有多少廢品
模溫忽高忽低,塑件各部位收縮不一致,出來的就是翹曲、變形、縮痕、尺寸超差。
模溫太低,熔體充不滿,冷料斑、熔接痕明顯;模溫太高,容易粘模、縮水、光澤不均。精密注塑件對模溫波動的要求是 ±1℃ 以內。
冷水機干的就是恒溫循環這件事,把這口溫度穩住,良率才穩得住。同一個模具,用自來水直通和用溫控冷水機跑,出來的是兩種貨。
三、冷卻液壓油:決定機器穩不穩
這條最容易被忽略。注塑機液壓系統長時間運行,油溫會往上走。油一熱就變稀,泄漏增加,動作變慢、變不準,密封件老化也快。
液壓系統一般要求油溫控制在 30 到 50℃,超過 55℃ 基本就影響正常生產了。夏天車間溫度一上來,最先扛不住的就是它。
四、下料段冷卻:保證進料順暢
有些原料在料筒下料口容易架橋、粘料,需要給下料段單獨冷卻,保證進料順。這部分冷量不大,但少了會一直磨人。
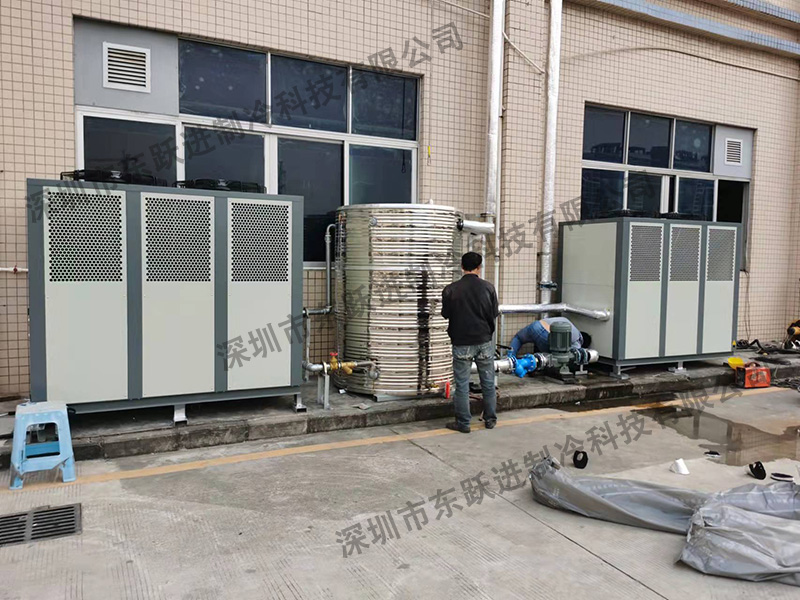
不配或者配小了,會是什么下場?
不是“慢慢差一點”,是夏天一到直接掉產:模具溫度降不下來,成型周期拉長,產品變形、縮水,廢品率往上走;液壓油溫一高,機器動作慢、故障多,一停機就是整條線停。省下的那點采購款,一兩天就賠回去了。
冷水機到底該怎么配?(選型指南)
1. 制冷量先粗估
一般取注塑機功率的三分之一到二分之一。100kW 的注塑機,配 30 到 50kW 制冷量。更準的做法是把注塑機型號、鎖模力、每模射出量、成型周期、要求模溫報給廠家,讓技術人員幫你算。
2. 留 20% 余量
不然夏天環境溫度一高,一開產就報警,耽誤的是工期。
3. 風冷還是水冷
單臺中小注塑機選風冷式,放室外,不用配冷卻塔;多臺集中供冷、冷量幾百 kW 的,選水冷式配冷卻塔,散熱好、長期運行更省電。
4. 模具水和液壓油要分開看
送進模具的冷卻水一般 10 到 20℃,液壓油 20 到 30℃ 就夠。水溫要求不一樣,硬共用一臺機,溫度不好同時滿足,高精度注塑最好分開配或者上雙溫機。
5. 一定要看水質
模具水道很細,用自來水一兩年就結垢堵管,制冷量一年比一年差。建議配軟化水,或者定期清洗管路。
總結:冷水機是注塑廠的“隱形投資”
冷水機在注塑廠是典型的“隱形投資”——選對了沒人夸,選錯了天天挨罵。別只盯著采購價,重點看壓縮機品牌、換熱器材質,還有售后能不能當天到現場。
深圳東躍進制冷,專業做工業冷水機,風冷式冷水機、水冷式冷水機、螺桿式冷水機、雙溫機型都做,注塑配套這塊經驗不少。 說出來你的注塑機噸位和打的什么料,我司幫你做個制冷方案呢,不收費。